Nyheder
Hjem / Nyheder / Industri nyheder / Slagfaste handsker: Kvaliteter, materialer og indkøbsvejledning til købere


En presseoperatør ved en metalstemplingslinje rækker ind for at fjerne et papirstop. Matricen lukker. Hans handske tager slaget, og forskellen mellem en forslået hånd og en brækket en kommer ned til et par millimeter termoplastisk gummi, der sidder over hans knoer. Det er hele jobbet med slagfaste handsker. Det er ikke skærefaste handsker med et hårdere klingende navn, og det er ikke almindelige arbejdshandsker i læder med en smule polstring limet på.
Her er det korte svar først. Hvis dine arbejdere står over for faldende værktøj, svingende komponenter, klempunkter eller gentagne stød mod hårde kanter, skal du angive handsker med en testet slagstyrke, enten ANSI/ISEA 138 Performance Niveau 1, 2 eller 3 , eller stødpiktogram under EN 388:2016. Hvis deres eksponering kun er slid og let skæring, er en slagbedømt handske næsten helt sikkert den forkerte specifikation, og du vil betale for polstring, der aldrig tjener sin behold.
Resten af denne side dækker, hvad disse vurderinger rent faktisk måler, hvordan læder- og syntetiske konstruktioner adskiller sig i marken, hvilke kombinationer håndterer de rodede opgaver, hvor stød, snit, olie, vand, kulde og varme kommer sammen, og hvad importører, grossister og distributører bør verificere, før de frigiver en bulk-indkøbsordre.
Impact er en kort belastning med høj energi. En tabt skruenøgle, en svingende stålplade, et tilbageslagsværktøj, en klemmespids på en transportør eller en hånd, der presses mod en skarp kant under montering, leverer alle kraft over et meget kort vindue. Handskens opgave er at sprede den kraft over et bredere område og strække den tid, som hånden absorberer den over, hvilket sænker spidstrykket på ethvert enkelt punkt på hånden.
Skærmodstand virker anderledes. Skæreskader kommer fra en klinge eller en skarp kant, der glider hen over materialet under tryk. Skæreydeevne handler om, hvor meget belastning en klinge skal bruge for at adskille materialet, og det er grunden til, at skærebestandige handsker er afhængige af garn med høj styrke, aramidblandinger eller tætvævet læder i stedet for hårde plastikskaller.
Denne sondring er kommercielt vigtig. En køber, der bestiller en slaghandske for at løse et snitproblem, vil ende med et tungere, mindre fingernem produkt, der stadig ikke består snittesten. En køber, der bestiller en tynd skåret handske for at løse et stødproblem, vil få et produkt, der går i stykker inden for en uge efter regelmæssig brug.
Ingen handske på markedet forhindrer en knusningsskade fra en hydraulisk presse eller en langsomt kørende tung valse. Slagvurderinger adresserer et enkelt dynamisk slag ved et defineret energiniveau, ikke vedvarende kompression. Slaghandsker giver heller ingen elektrisk isolering, medmindre de har en specifik lysbue-flash eller dielektrisk klassificering, og de giver ingen beskyttelse mod kemisk gennemtrængning. Hvor disse farer eksisterer, skal stødhandsken sidde i et bredere PPE-program i stedet for at erstatte det.
To standarder dominerer indkøbsspecifikationer: ANSI/ISEA 138 i Nordamerika og EN 388:2016 i Europa. De er ikke udskiftelige, og en specifikation, der angiver den ene uden den anden, vil ofte fejle ved fortoldning eller ved kundens indgående kontrol.
Testen taber en kendt masse på en handskeprøve, der hviler på en kuppelformet ambolt med en kraftsensor nedenunder. Fire knopositioner og tommelfingeren testes på tværs af flere prøver. Resultatet rapporteres som den maksimale transmitterede kraft i kilonewtons, og den endelige vurdering afspejler den dårligst ydende prøve, ikke gennemsnittet.
De tre niveauer er defineret af øvre tærskler:
| Præstationsniveau | Maksimal spidsoverført kraft | Typisk felttolkning |
|---|---|---|
| Niveau 1 | 9,0 kN | Grundlæggende knobeskyttelse til let montering og håndtering |
| Niveau 2 | 6,5 kN | Generel industriel brug, vedligeholdelse, værktøjshåndtering |
| Niveau 3 | 4,5 kN | Tung fabrikation, støberiarbejde, højenergi manuelle opgaver |
Købere bør bemærke, at niveauet er fastsat af den svageste af de testede positioner. En handske, der fungerer godt ved knoerne, men dårligt ved tommelfingeren, vil blive klassificeret på tommelfingeren. Dette er grunden til, at en fabrik, der kun kontrollerer bagsiden af hånden in-house, vil producere prøver, der mislykkes med tredjepartsverifikation.
EN 388 dækker slid, skæring, rivning og punktering, og 2016-revisionen tilføjede en TDM-snittest for materialer med høj ydeevne plus en separat slagtest. I den nuværende version får en handske, der består slagprøven, bogstavet P under skjoldpiktogrammet. Det er et bestået eller ikke bestået resultat, ikke en karakterskala.
Den praktiske konsekvens er, at en europæisk kunde, der beder om "EN 388-påvirkning", beder om et ja eller nej, mens en nordamerikansk kunde, der beder om "ANSI level 2", beder om et specifikt performance-bånd. Leverandører, der kan have begge sæt dokumentation på én gang, er betydeligt nemmere at arbejde med end dem, der kun kan producere den ene.
Afstanden mellem niveauerne er mindre, end de fleste indkøbsteams antager, når de første gang ser tallene på et specifikationsark. Diagrammet nedenfor viser den tilladte transmitterede kraft på hvert ANSI/ISEA 138-niveau på en fælles skala, så forskellene er synlige side om side.
Maksimalt tilladt spidsoverført kraft ved ANSI/ISEA 138-niveau (kN)
Lavere overført kraft indikerer større beskyttelse. Alle søjler tegnet til en fælles skala.
Hvad diagrammet tydeliggør er, at flytning fra niveau 1 til niveau 3 kræver, at handsken absorberer omtrent halvdelen af den kraft, som et niveau 1-produkt må passere igennem. Denne reduktion opnås hovedsageligt af pansertykkelse, materialetæthed og antallet af uafhængige segmenter i håndskallen, som alle tilføjer vægt og reducerer fleksibiliteten.
Det forklarer også, hvorfor niveau 2 er blevet den fungerende standard på tværs af den generelle industri. Trinnet fra niveau 1 til niveau 2 giver en meningsfuld reduktion af den transmitterede kraft for en beskeden stigning i bulk, mens trinnet fra niveau 2 til niveau 3 normalt skubber handsker ind i en vægtkategori, som arbejdere synes er trættende at have på på tværs af et fuldt skift.
For indkøbsteams er den praktiske læsning, at specifikationen skal følge den målte fare frem for det højeste antal tilgængelige i kataloget. En operation, der specificerer niveau 3 på tværs af hver arbejdsstation, vil ofte opleve, at overholdelse falder og handskerforbruget stiger, fordi arbejdere fjerner tunge handsker ved første lejlighed og tager dem på igen langt sjældnere.
Impact handsker på det nuværende marked falder i tre brede byggefamilier. Den rigtige familie afhænger af, hvor meget behændighed opgaven kræver, og hvor mange andre farer, der deler det samme arbejdsområde.
Dette er det dominerende design inden for metalfremstilling, bilmontage og generel vedligeholdelse. En håndflade med fuldnarvet eller delt okselæder håndterer slid og greb, mens en støbt TPR-skal dækker knoerne og håndryggen. Skallen er normalt segmenteret, så fingrene stadig kan bøje. Kvalitetsforskelle viser sig i hårdheden af TPR-blandingen, tykkelsen af de enkelte segmenter og om skallen er syet til en separat liner eller limet direkte på læderet.
En almindelig fejltilstand i billige versioner er delaminering ved fingerleddene efter et par ugers brug. Det er normalt et bindings- eller syningsproblem snarere end et materialeproblem, og det er værd at spørge en leverandør, hvordan skallen er fastgjort, før du afgiver en volumenordre.
Syntetisk mikrofiberlæder giver ensartet tykkelse fra batch til batch, modstår olieabsorption bedre end naturligt læder i nogle formuleringer og kan vaskes mere aggressivt. Afvejningen er, at den generelt giver lavere snitydelse og mindre naturligt greb på olierede eller våde overflader. Til miljøer, hvor hygiejne og gentagelig tykkelse betyder mere end skærebeskyttelse, er syntetiske konstruktioner et rimeligt valg.
Mange industrielle job involverer effekt plus noget andet, og markedet har reageret med kompositdesign. En enkelt handske kan bære vandafvisende, oliebestandighed, flammehæmmende egenskaber, kuldeisolering og lysbuebeskyttelse sammen med slagklassificeringen. Disse produkter er bygget ved at kombinere en ydre af behandlet læder, en indvendig membran eller belægning og en foret bagsideskal.
Sammensat konstruktion er hvor leverandørens evner adskilles hurtigt. Tilføjelse af en anden eller tredje funktion ændrer garvningen, efterbehandlingen og samlingsrækkefølgen, og det er relativt nemt at miste slagydelsen, mens man jagter vandmodstand eller termisk isolering. Købere, der vurderer en komposithandske, bør bede om den fulde testrapport om det færdige produkt i stedet for en rapport om læderet alene.
Håndflademateriale driver slidtid, greb, omkostninger og hvordan handsken faktisk føles efter fire timers brug. Tabellen nedenfor sammenligner de muligheder, der oftest citeres af producenter af læderarbejdshandsker.
| Materiale | Slidliv | Grib på olierede overflader | Behændighed | Relativ omkostning | Almindelige applikationer |
|---|---|---|---|---|---|
| Fuldnarvet okseskind | Høj | Godt | Moderat | Medium | Fremstilling, svejsning, tung håndtering |
| Spaltet okseskind | Middel til høj | Moderat | Moderat | Lav til medium | Generelt arbejde, byggeri, logistik |
| Gedeskind | Medium | Meget godt | Høj | Middel til høj | Præcisionsmontage, kørsel, havearbejde |
| Fåreskind | Lav til medium | Godt | Meget høj | Medium | Let montering, kolde forhold, komfort-først roller |
| Syntetisk mikrofiber | Medium | Moderat | Høj | Lav til medium | Høj-volume consumable programmes, washable environments |
Koskind er fortsat volumenvalget til tungt industrielt arbejde. Fuldnarvet okselæder holder sin struktur længere under slid og modstår rivning i håndfladen, hvilket er grunden til, at det optræder så ofte i svejse- og fremstillingslinjer. Spaltet okselæder koster mindre, men giver en kortere levetid, og det behandles bedst som en forbrugsvare i drift med høj omsætning.
Gedeskind er materialet, man skal gribe efter, når grebskvaliteten betyder mere end den rå slidtid. Dens strammere fiberstruktur giver bedre fornemmelse på små komponenter og forbedret kontrol på glatte overflader, hvorfor den dukker op ved præcis montering, kørsel og havearbejde i stedet for ved kraftig stempling. Fåreskind leverer den højeste fingerfærdighed af de naturlige muligheder, men den laveste slidstyrke, så det hører hjemme i roller, hvor handsken handler mere om komfort og let beskyttelse end om at overleve konstant kontakt med ru stål.
Syntetisk mikrofiber indtager den volumenforbrugende position. Den tilbyder fremragende tykkelseskonsistens og fungerer godt i vaskeprogrammer, men den lavere skæreydelse betyder, at den ikke bør bruges som en erstatning, hvor der er skarpe kanter.
Impact rejser sjældent alene i industrielle omgivelser. Nedenstående afsnit gennemgår de fire miljøer, hvor specifikationsfejl koster mest, og hvor forskellen mellem en enkeltfunktions- og en komposithandske bliver synlig inden for en måned.
Dette er det klassiske stødmiljø: skarpe pladekanter, tungt værktøj, svingende dele og konstant håndtering af stive komponenter. En niveau 2 baghåndsskal kombineret med en skærebestandig håndflade dækker størstedelen af disse opgaver. Hold øje med pasformen omkring fingerens skridt, for pansersegmenterne skal bøjes med hånden uden at åbne et hul, der lader en arkkant glide ind under skallen.
Hvor olietåge, kølevæskespray eller hydraulisk væske er til stede, vil håndfladen hærde og miste grebet, medmindre læderet behandles. Et behandlet okselæder med en skærebestandig foring og en slagskal på niveau 2 håndterer den kombinerede belastning uden at tvinge et andet handskeskift under skiftet.
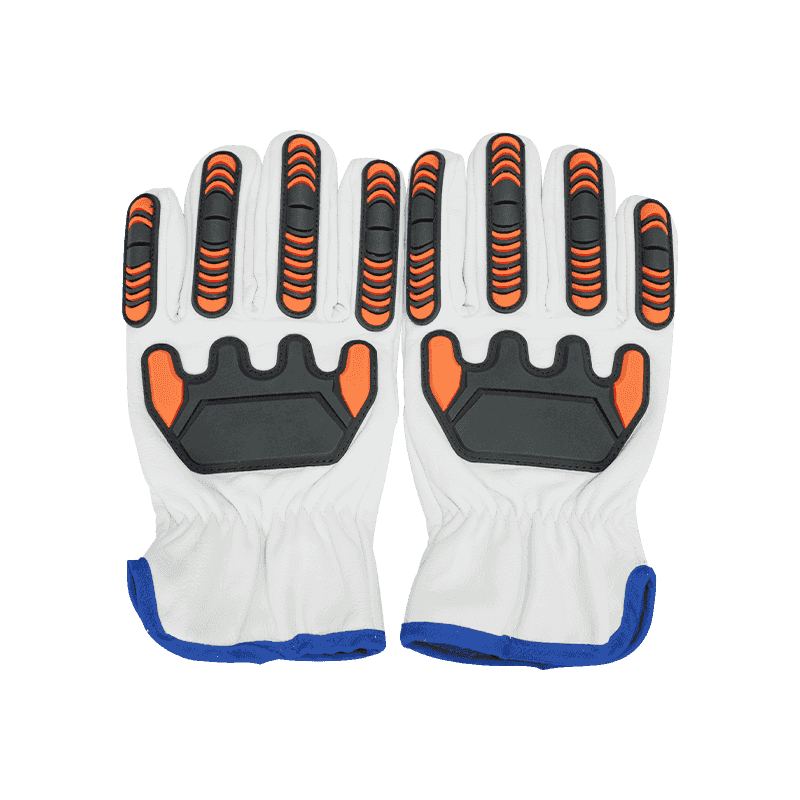 Slagfast snitbestandige okselæderhandsker 1. Disse handsker er lavet af højkvalitets okselæder, som er kendt for sin ønskværdige slidstyrke, rivebestandighed og fleksibilitet, og kan effektivt r... Se produkt →
Varme og stød overlapper oftere, end de fleste sikkerhedsprogrammer antager. Svejsere håndterer varmt metal, taber tunge armaturer og arbejder tæt på skarpe kanter, og en handske, der kun beskytter mod gnister, vil ikke overleve kontakt med emnet. Længere manchetter, tungere læder og flammehæmmende behandling betyder noget, og stødskallen skal placeres, så den ikke fanger varmen mod håndryggen.
Til TIG- og præcisionssvejsning er fingerfærdighed den begrænsende faktor, og stødskallen skal være tynd nok til, at svejseren stadig kan kontrollere påfyldningsstangen. Til tungere manuelt metalbuearbejde giver en længere manchet og tykkere læder bedre beskyttelse mod sprøjt, der rejser sig op ad underarmen.
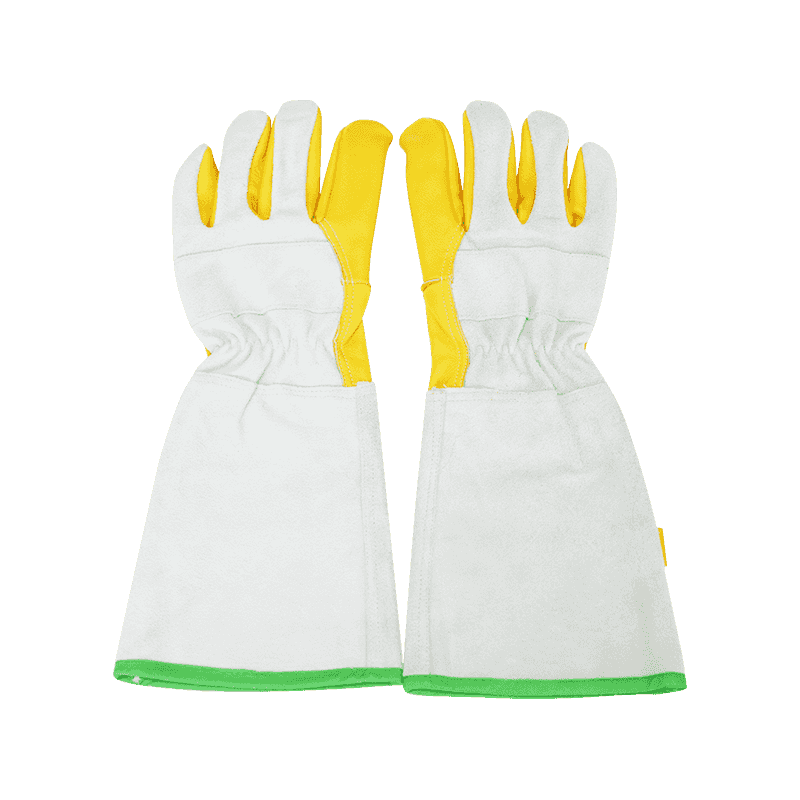 Forlængede svejsehandsker i okselæder 1. Den ønskelige ydeevne af kohudssvejsehandsker sikrer arbejdernes sikkerhed under svejseoperationer. Den kan modstå høje temperaturer, gnister og sprøjt... Se produkt →
Våde og olierede overflader er, hvor de fleste stødspecifikationer stille og roligt fejler. Ubehandlet læder absorberer vand, blødgør og mister både greb og strukturel integritet, og en oliemættet håndflade mister friktionen, præcis når arbejderen har mest brug for det. For disse tilstande skal du kigge efter behandlet læder med vand- og olieafvisende egenskaber, plus flammehæmning, hvor lysbueeksponering er mulig.
Det er værd at bemærke, at vandafvisning og vandmodstand ikke er den samme egenskab. En afvisende finish fjerner spray og let kontakt; en membranstøttet konstruktion blokerer vedvarende mætning. Forskellen har betydning, når handsken bæres gennem et fuldt vådt skift frem for ved lejlighedsvis udsættelse for stænk.
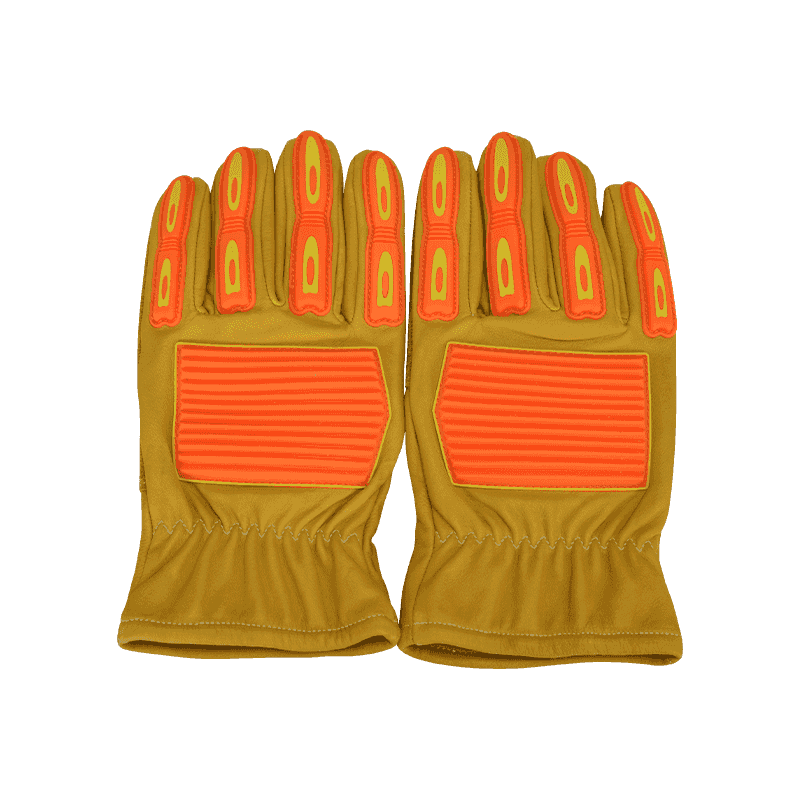 Vandtætte oliebestandige Flam Retardant Anti-impact Kohudshandsker De højtydende beskyttelseshandsker anvender avanceret materialeproduktionsteknologi og præcis forarbejdningsteknologi og realiserer den organiske kombination af forskellige p... Se produkt →
Kolde omgivelser ændrer den måde, slagpanser opfører sig på. Termoplastisk gummi stivner ved lav temperatur, hvilket reducerer fleksibiliteten og kan få skallen til at føles skør. En handske designet til kølerum har brug for både en isolerende liner og en panserblanding valgt til lavtemperatur-flex, ellers nedbrydes beskyttelsen præcis, når arbejderens reaktionstid allerede er langsommere.
Den praktiske specifikation kombinerer slagbeskyttelse, skærebeskyttelse og kuldeisolering i ét produkt, hvorfor kompositdesign er vokset i kuldekædelogistik og vinterbyggeri.
Når den tekniske specifikation er afklaret, drejer sourcing-samtalen sig til konsistens, dokumentation og leveringstid. Det er de punkter, hvor en indkøbsordre enten kører problemfrit eller genererer et års afkast.
Bestil prøver fra mindst tre produktionsserier i stedet for én. Slagydelsen afhænger dels af panserblandingen og dels af samlingen, og små skift i bindingstrykket eller stingspændingen kan flytte en handske mellem niveauerne. En leverandør, der kan påvise stabile resultater på tværs af tre på hinanden følgende kørsler, har en væsentlig lavere risiko end en, der kun kan vise en enkelt gylden prøve.
De fleste producenter af læderarbejdshandsker tilbyder OEM- og ODM-programmer, der dækker håndflademateriale, manchetlængde, panserkonfiguration, farve, branding og emballage. Afvejningerne er velkendte: brugerdefinerede farver og skræddersyet skalgeometri øger minimumsordremængder og forlænger udviklingstiden, mens standardspecifikationer sendes hurtigere og koster mindre pr. par.
For distributører, der bygger et private label-sortiment, giver det normalt mening at starte med en eller to standardkonstruktioner og kun tilpasse branding og emballage. Når først produktet flytter sig, og specifikationen er blevet valideret i marken, bliver dybere tilpasning langt nemmere at retfærdiggøre.
Slaghandsker fejler i marken af årsager, der ikke har noget at gøre med mærkningen på etiketten. De bliver fjernet, fordi de er for varme, for stive eller den forkerte størrelse, og når først den vane danner sig, er det meget svært at vende.
Handskestørrelsen er normalt baseret på håndfladeomkreds målt omkring knoerne, med håndlængde brugt som en sekundær kontrol. En arbejder, der måler ved grænsen mellem to størrelser, bør generelt tage den større størrelse for en slaghandske, fordi rustningen reducerer den tilgængelige strækning på tværs af håndryggen. En handske, der er for lille, vil trække skallen stramt over knoerne og reducere beskyttelsen i stedet for at forbedre den.
Panser på bagsiden fanger varme. I varme værksteder fører dette til sved, som blødgør læderet indefra og fremskynder slid. Åndbare foringer, perforerede skalsegmenter og fugttransporterende foringer hjælper alle sammen, og hvor de ikke er tilgængelige, fungerer det ofte bedre at rotere to par pr. arbejder på tværs af et skift end at skifte til en lettere specifikation.
Monteringsarbejde, der involverer små fastgørelseselementer, har typisk brug for en handske, der lader arbejderen samle en møtrik eller en bolt op uden at fjerne den. Hvis stødskallen forhindrer det, vil arbejderne trække handsken af for det fine arbejde og tage den på igen for det tunge arbejde, hvilket besejrer formålet. I disse roller er en lettere niveau 1-skal med en tynd gedeskindshåndflade ofte mere effektiv end et tungere niveau 3-produkt, som ingen holder på.
Slaghandsker nedbrydes på måder, der er nemme at gå glip af. Pansringen kan forblive visuelt intakt, mens fastgørelsespunkterne nedenunder allerede er svigtet, hvilket betyder, at en handske kan se brugbar ud lige indtil det øjeblik, den skilles ad under belastning.
Læderhandsker skal rengøres i henhold til producentens instruktioner, normalt med en fugtig klud og mild sæbe i stedet for opløsningsmiddel. Opløsningsmidler fjerner de naturlige olier fra læderet og fremskynder revnedannelsen. Tørring bør ske ved stuetemperatur væk fra direkte varme, fordi højtemperaturtørring hærder både læderet og det termoplastiske panser. Syntetiske mikrofiberhandsker er mere tolerante over for vask, men bør stadig tørres væk fra direkte varmekilder.
Udskiftning bør udløses af et af følgende: synlig adskillelse mellem skallen og læderet, revner, der løber gennem mere end ét pansersegment, håndfladelæder, der er slidt igennem til foringen, eller en manchet, der ikke længere holder. En nyttig regel for distributører og sikkerhedsledere er at registrere, hvor mange skift et par overlever under normal brug, og derefter indstille udskiftningsintervallet lidt under dette tal i stedet for at vente på en formel fejl.
De beskriver, hvor meget kraft der må passere gennem handsken under en kontrolleret slagtest. Niveau 1 tillader op til 9,0 kN, niveau 2 op til 6,5 kN og niveau 3 op til 4,5 kN. Lavere er bedre, og vurderingen er fastsat af den dårligst ydende testede position.
Nej. Impact handsker er bygget til at absorbere et dynamisk slag, normalt gennem en støbt skal på bagsiden af hånden. Skærebestandige handsker er bygget til at modstå et blad eller en skarp kant. Nogle produkter har begge klassificeringer, men de to egenskaber testes separat og bør specificeres separat.
Kun hvis handsken har en specifik lysbue- eller dielektrisk klassificering. Standard slagpanser giver ingen elektrisk isolering. Hvor der er lysbueeksponering, sidder stødlaget typisk inde i et klassificeret system i stedet for at fungere som den primære elektriske barriere.
Fuldnarvet okseskind giver generelt den længste slidlevetid blandt de almindelige muligheder, efterfulgt af delt okseskind og derefter gedeskind. Syntetisk mikrofiber sidder i midten for slid, men giver bedre batch-til-batch-konsistens. Det rigtige svar afhænger stadig af den dominerende fare i opgaven.
En praktisk tilgang er tre par pr. kandidatmodel, trukket fra forskellige produktionskørsler, hvor det er muligt. Dette giver nok data til at sammenligne pasform, fingerfærdighed og tidligt slid på tværs af operatører uden at forpligte sig til en fuld containervolumen.
Selve panserblandingen ændrer sig normalt ikke dramatisk, men det gør vedhæftningen mellem skallen og handskekroppen. Når segmenterne begynder at løfte sig, eller syningen fejler, falder den effektive beskyttelse, selvom materialet ser intakt ud. Derfor bør inspektion fokusere på vedhæftning frem for på udseende alene.
Bekræft, at piktogrammerne og ydeevneniveauerne, der er trykt på emballagen, stemmer overens med den aktuelle testrapport, at størrelserne er tydeligt markeret, og at eventuelle plejeanvisninger stemmer overens med det, materialet kan tåle. Uoverensstemmelser mellem emballagekrav og testdokumentation er en af de mest almindelige årsager til, at forsendelser bliver afvist ved modtagepladsen.
De fleste erfarne producenter tilbyder OEM- og ODM-programmer, der dækker palmemateriale, skalkonfiguration, farve, branding og emballage. Brugerdefineret skalgeometri og skræddersyede farvevarianter øger normalt minimumsordremængder, mens branding og emballageændringer typisk er nemmere at imødekomme ved lavere volumener.
For et dybere kig på, hvordan skæreevnen etableres i læderarbejdshandsker, se vores tekniske note om hvad bestemmer skæremodstanden for snitfaste okselæderhandsker . Hvis håndtræthed er en tilbagevendende klage på dine linjer, diskussionen om hvordan funktionelle handsker reducerer håndtræthed og forbedrer arbejdseffektiviteten dækker de designfaktorer, der betyder mest.


Hvis du er interesseret i vores produkter, bedes du kontakte os

 +86-0513-68163373